线管剪核心选购逻辑与结构解析
选购线管剪时,需优先关注其剪切原理与刀片材质,这直接决定了工具在处理不同硬度线管时的表现。市面上常见的线管剪多采用棘轮式或杠杆式结构,其中棘轮式通过多次小行程剪切完成动作,能更省力地应对硬质PVC或金属线管,而杠杆式则依赖长力臂产生巨大剪切力,适合一次性切断较粗管材。刀片通常选用高碳钢或合金钢,高碳钢硬度高但相对脆性较大,合金钢则在韧性与硬度平衡上表现更佳,实际使用中需根据线管直径选择对应的刃口宽度,避免小刃口强行剪切大管导致崩齿。
手柄的人体工学设计也是关键考量因素,长期作业的手部舒适度直接影响工作效率。优质线管剪的手柄通常包裹防滑橡胶,且两臂张开角度经过计算,符合人手自然握持的力学结构,减少手腕扭转带来的疲劳。部分型号在手柄处设有限位环,用于限制闭合幅度,防止误伤或过度剪切,这一细节在狭窄空间作业时尤为重要。此外,刀片与固定座的间隙调节功能不可忽视,间隙过大会导致切口毛糙,间隙过小则增加阻力,选购时可观察其调节螺丝是否顺滑,定位是否精准。
前拨角度调整的技术要点
前拨角度调整的核心在于确保导板与飞轮齿片保持平行,这是变速顺畅的基础。安装前拨时,应先将线管剪固定在立管适当位置,此时需观察导板外侧与最大号飞轮齿片的平行度。若导板倾斜,会导致链条在高速运转时摩擦导板或无法准确落入齿片,造成跳齿或卡顿。调整时,松开前拨固定螺丝,轻微旋转前拨主体,使导板下沿与飞轮最外侧齿片边缘保持水平,此时可使用手指轻触齿片感受间隙,确保左右摆动时无明显干涉。
平行度确立后,需进一步微调前拨的高度与限位螺丝的配合。前拨最低点距离最大号飞轮齿片约1-2毫米,这一间隙能防止链条脱落,同时避免摩擦噪音。在调整过程中,若发现链条在最大飞轮与最小飞轮间切换时出现异响,通常是前拨整体角度偏移所致。此时需重新审视固定螺丝的紧固状态,确保前拨在受力状态下不发生位移。对于某些可调节角度的前拨型号,需使用专用工具微调导板倾斜角度,以匹配不同齿片的厚度变化,这一过程需要反复测试骑行状态,观察链条咬合情况。
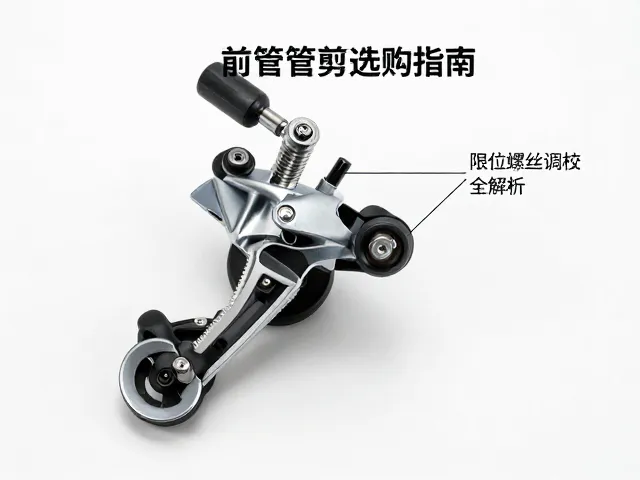
限位螺丝调校的全流程解析
限位螺丝分为高位限位(H螺丝)和低位限位(L螺丝),它们分别控制前拨向最小飞轮和最大飞轮的极限位置。高位限位螺丝决定了链条能否完全落入最小飞轮,若螺丝过紧,链条无法到达最小飞轮,导致变速不完全;若过松,链条可能掉入牙盘与车架之间,造成严重机械故障。调校时,先将变速器线管剪松,通过旋转高位限位螺丝,观察导板内侧与最小飞轮齿片的对齐情况,理想状态是导板内侧与最小飞轮外侧齿片平齐,间隙保持在0.5-1毫米左右。
低位限位螺丝则控制最大飞轮的限位,防止链条过度向内脱落。调校时,将链条置于最大号飞轮,旋转低位限位螺丝,使导板内侧与最大号飞轮外侧齿片对齐。在此过程中,需配合微调旋钮或指拨,逐步收紧线管剪,观察链条是否能顺畅从最小飞轮过渡到最大飞轮。若换挡时链条在飞轮间犹豫或发出金属摩擦声,需微调限位螺丝或检查线管剪张力。调校完成后,应进行多档位切换测试,确保每个档位链条咬合清晰,无打滑或异响,最终固定所有螺丝,完成整个调校流程。