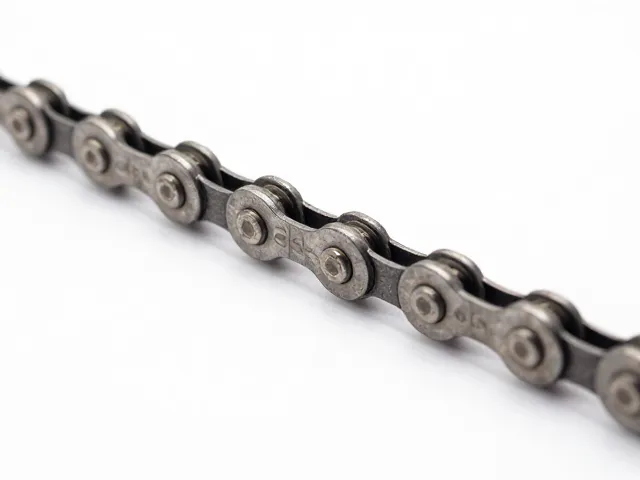
链条磨损对变速精度的物理干扰
机械拉线变速系统的核心逻辑依赖于钢索传递的位移精度,当链条因长期使用出现过度磨损时,其实际节距会显著大于新链状态。通常情况下,新链条的节距标准为12.7毫米,而当磨损导致节距延伸超过0.5%至0.75%时,链条在飞轮上的啮合位置会发生不可逆的偏移。这种物理形变使得链条无法精准落入飞轮齿槽的中心,进而改变了后拨导轮与飞轮的理论对齐角度。
在此状态下,即便变速指拨或手变头发出的指令完全正确,钢索拉动后拨限位螺丝的位移量也无法匹配因链条拉长而产生的空间误差。骑行者常观察到变速后链条在相邻齿片间出现轻微摩擦或定位迟疑,这并非后拨内部弹簧失效,而是传动系统整体几何结构因链条磨损发生了系统性偏移。此时,传统的微调旋钮调节往往只能解决轻微偏差,难以应对因机械部件物理损耗带来的结构性错位。
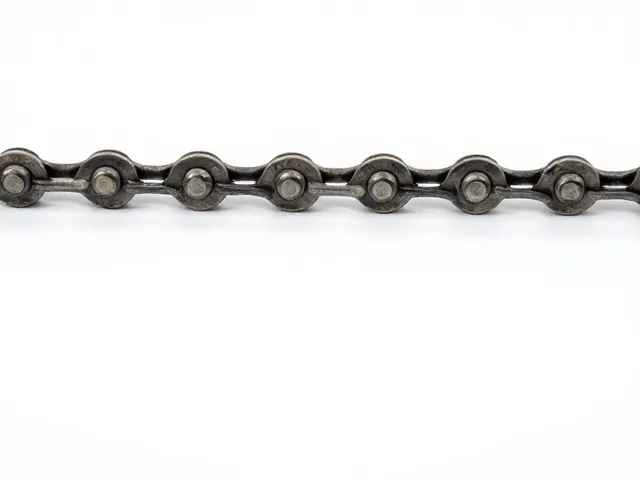
消除蹭磨的标准化检测与基准复位
处理此类问题需先排除非传动系统干扰,确认前拨导板与链条的平行度以及后拨挂钩是否垂直于飞轮平面。若挂钩存在轻微偏斜,任何链条状态下的变速都会产生严重蹭磨。在确认机械结构无硬性损伤后,应使用专用链条拉伸测量尺检测链条磨损率。若测量结果显示延伸率超过0.75%,必须更换新链条,因为旧链条与新飞轮配合时,其不规则的磨损面会加剧飞轮齿片的跳齿和打滑,进而破坏变速基准。
更换链条后,需重新建立变速基准。此时应松开后拨固定螺丝,将后拨导轮与最小飞轮保持绝对平行,再紧固螺丝。这一步骤至关重要,因为它是所有后续微调的物理起点。若跳过此步直接调整微调旋钮,由于基准点错误,变速逻辑将始终处于混乱状态,导致在大多数档位下出现持续性蹭磨,尤其是在使用小飞轮高速档位时,链条极易触碰内侧导板。
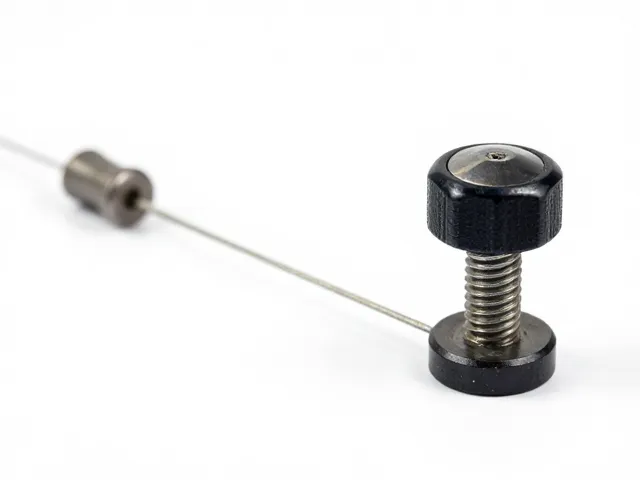
微调旋钮与限位螺丝的协同校准
在完成基准复位后,微调旋钮的作用是将钢索张力精确匹配当前链条与飞轮的啮合状态。将链条置于最小飞轮,转动曲柄,观察后拨向上换挡至第二飞轮的动作。若链条无法顺畅落入或伴有异响,需逆时针旋转微调旋钮,增加钢索张力,使后拨向飞轮方向移动更多位移。反之,若换挡迟缓或链条悬在齿片之间,则需顺时针旋转以释放张力。这一过程需反复微调,直至换挡干脆利落,无任何迟疑。
对于高速档位的蹭磨,需重点检查后拨高位限位螺丝(H螺丝)。该螺丝决定了后拨导轮能向飞轮中心移动的最大极限。若H螺丝过紧,导轮无法到达指定位置,链条会蹭到内侧较大的飞轮片;若H螺丝过松,链条可能过度向内,导致脱链风险。校准时,应将链条挂入最小飞轮最内侧齿片,此时导轮护板应与飞轮内侧保持约1-1.5毫米的等距间隙。通过微调H螺丝消除这一间隙的不均,可彻底解决小飞轮区域的蹭磨问题。
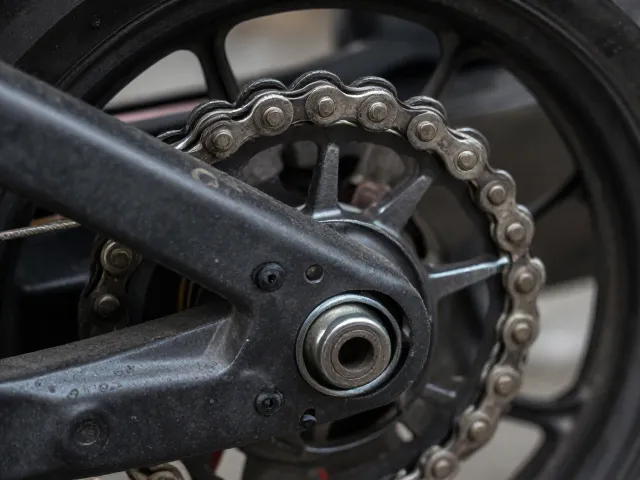
大飞轮区间的张力补偿与摩擦消除
当变速至大飞轮区域时,蹭磨现象多由低位限位螺丝(L螺丝)设置不当或钢索张力不足引起。L螺丝限制了后拨向飞轮外侧移动的范围。若L螺丝过松,后拨可能过度向外,导致链条蹭到曲臂或飞轮外侧护板;若过紧,则无法挂入最大飞轮。校准时,需将链条置于最大飞轮,观察导轮与飞轮的相对位置,确保导轮护板与最大飞轮外侧保持适当间隙,同时链条能平稳啮合。
在大飞轮区间,钢索张力通常需要比小飞轮区间略高,以克服链条因载荷增加产生的微小形变阻力。若在大飞轮区域换挡时链条跳动或蹭磨,可尝试逆时针旋转微调旋钮增加张力。此外,需检查前拨在大飞轮配合下的位置。前拨应位于正前方,导板与链条完全平行。若前拨安装角度不正,即使后拨调校完美,在大飞轮与大牙盘配合时仍会因链条斜拉产生严重摩擦。通过微调前拨底座螺丝或线管夹持力,确保前后拨链系统在极端档位下的几何一致性,是消除全域蹭磨的关键。